工业智能跟随车,哪些工厂最适合引入?
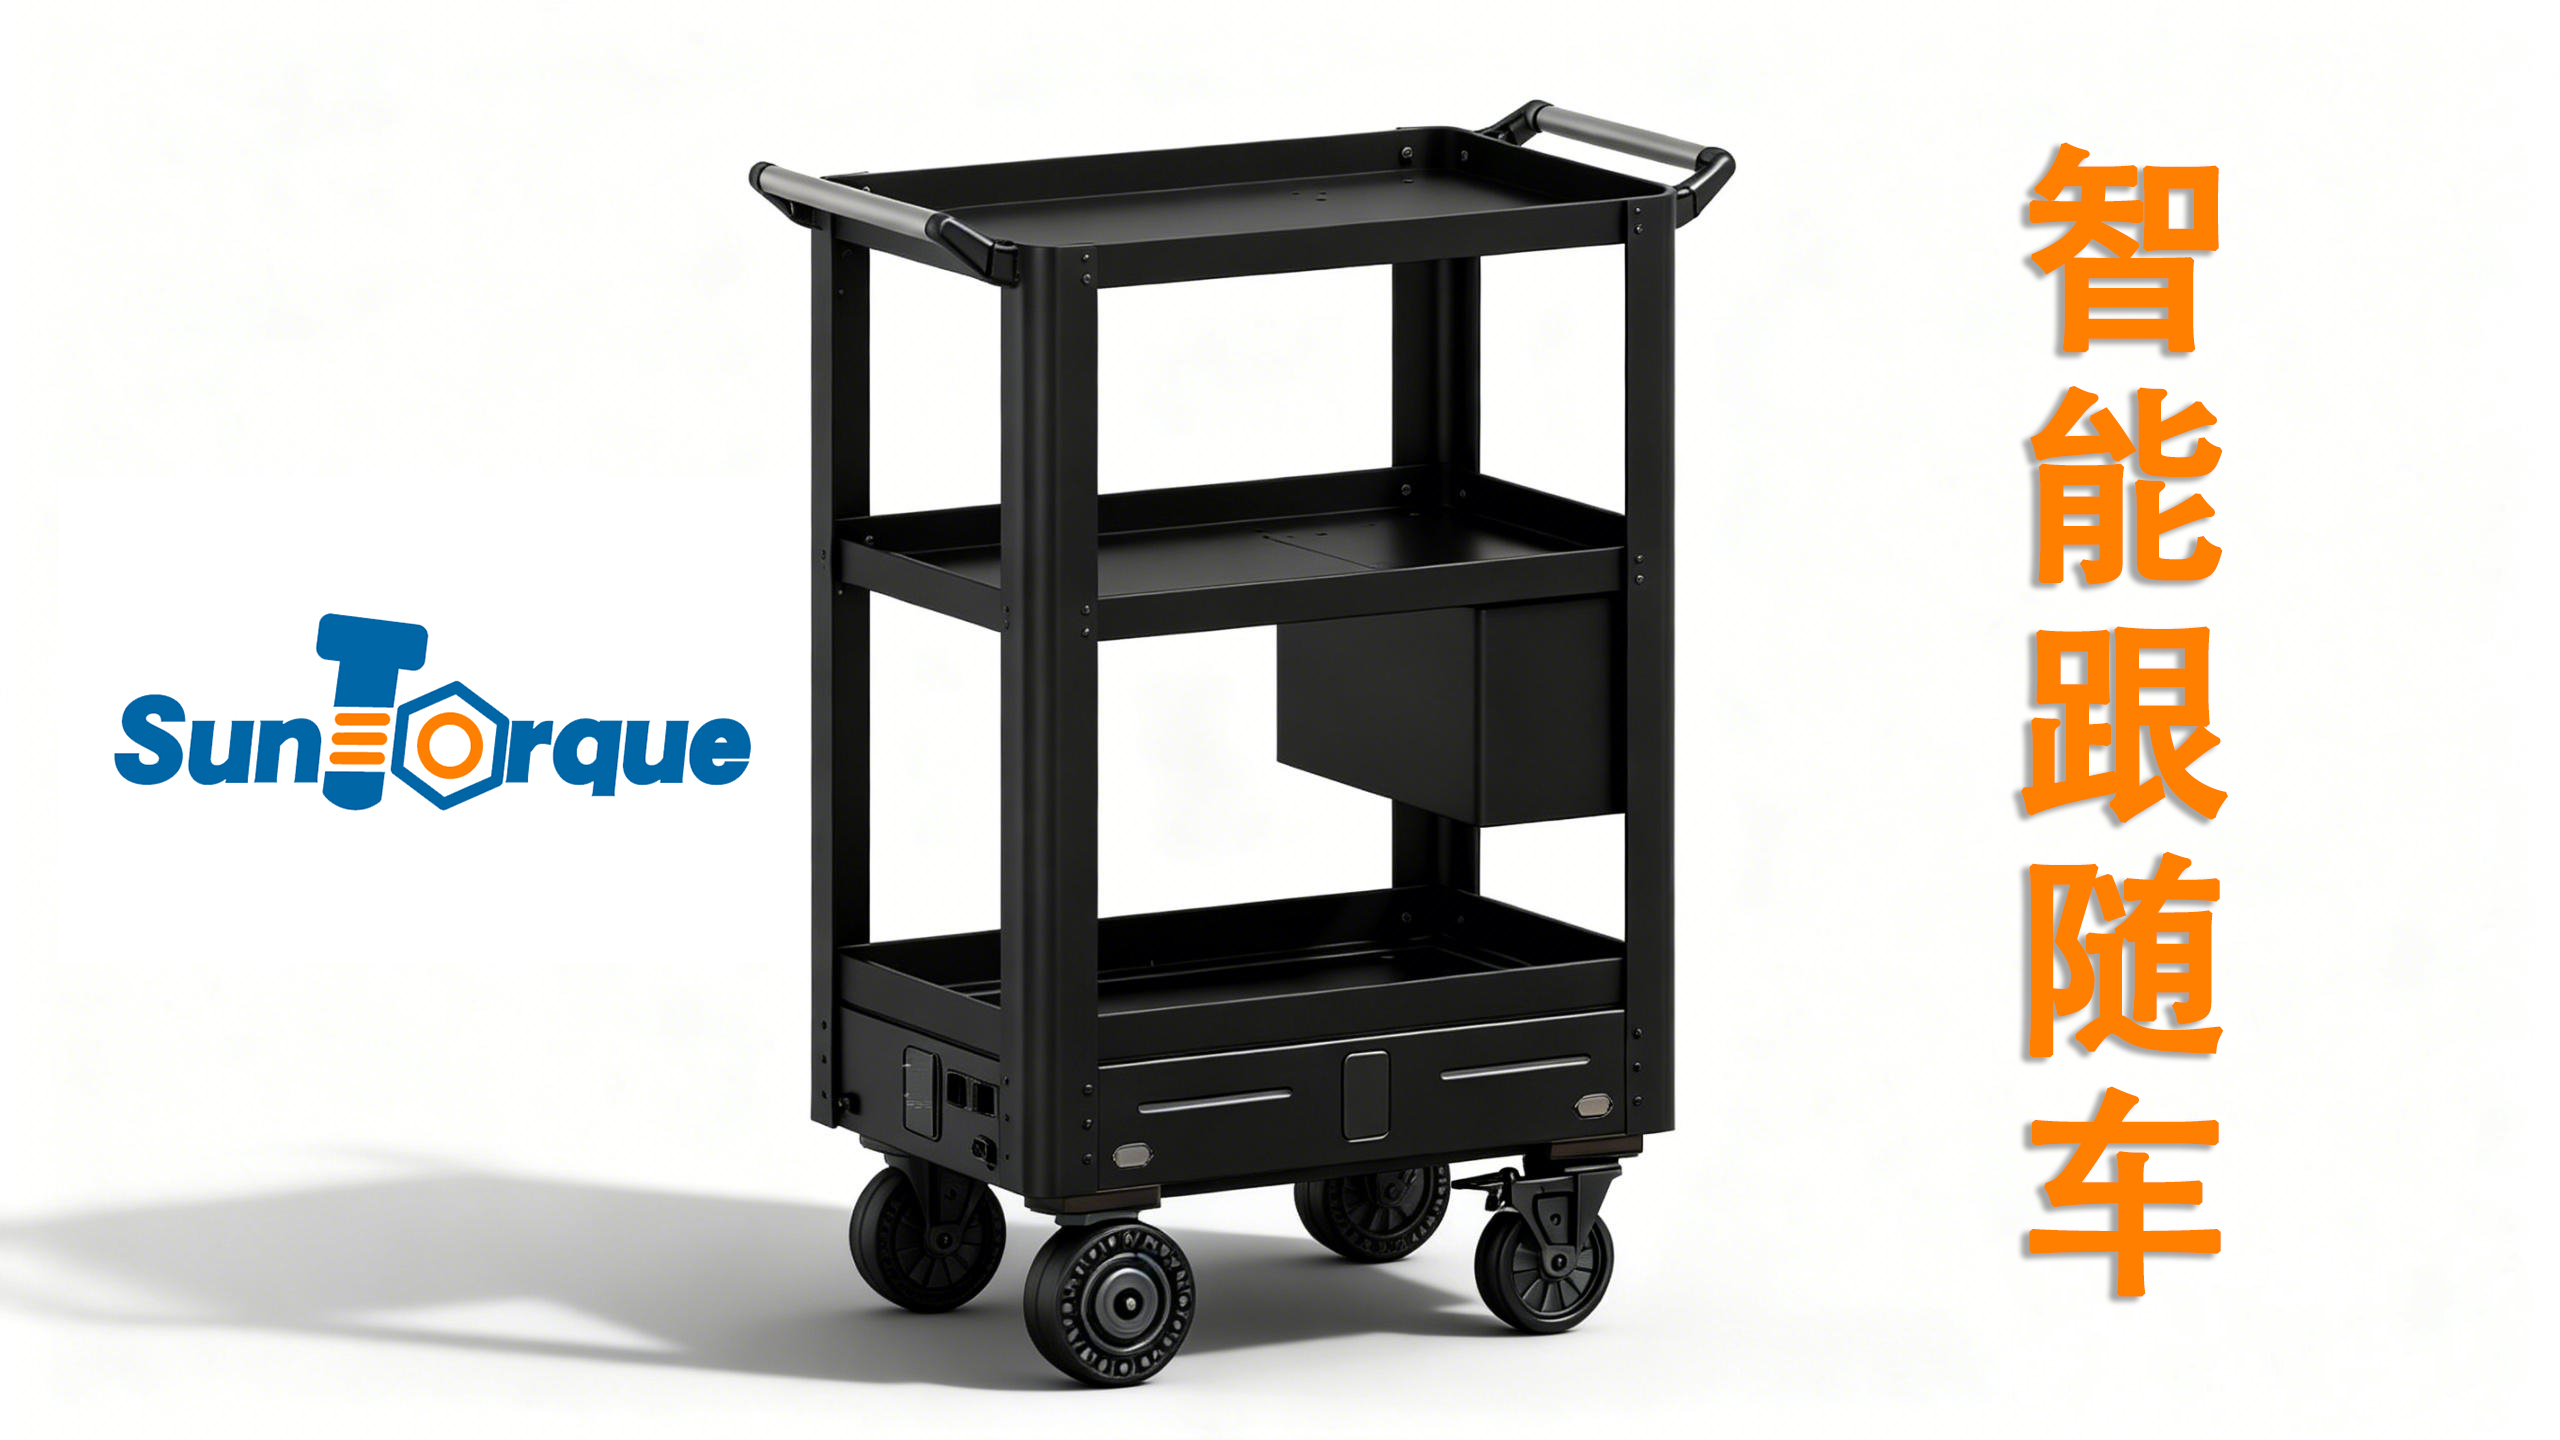
在智能制造转型浪潮中,物流搬运自动化早已不是大型灯塔工厂的专属标签。不同于需要铺设磁条、改造产线的传统 AGV,工业智能跟随车以 “人走到哪里,车跟到哪里” 的柔性能力,无需大规模基建改造,就能承接零部件、工装、扭矩工具、耗材的随行配送。但它并非万能装备,找准适配企业,才能真正释放减负、提效、降风险的价值。
汽车及汽车零部件制造工厂,是智能跟随车落地最成熟的赛道。总装车间工序繁杂、物料种类多,技工需要在工位间来回走动,既要拿取紧固件、密封件,又要携带扭矩扳手、校验工装。传统模式依靠人工推车载货,来回折返消耗大量工时,还容易出现错送、漏送,不符合 JIT 准时化配送要求。智能跟随车跟随装配人员同步移动,边作业边补给,实现线边随取随送;同时可搭载数字化记录模块,配送、领用全程留痕,契合 IATF 16949 质量追溯体系,非常适合多车型混线生产的零部件工厂、发动机车间、内饰装配车间。
轨道交通装备与检修工厂,同样是高匹配场景。整车制造、转向架装配、列车检修车间空间开阔、工位分散,线束、紧固件、检修工具、校验设备流转频繁。检修技工在车厢、车底来回巡检,以往需要专人推送工具车,或是技工反复往返库房领取扭矩校验器具、耗材。智能跟随车可以承载多把扭矩扳手、移动式校验工装,跟随检修人员穿梭在检修地沟与各个车厢工位,省去推车负重;同时支持权限管控、操作数据上传,满足轨道交通装备严苛的质量管控与工具溯源要求。
精密装备、航空零部件制造工厂,对转运柔性、环境洁净度有较高要求,也是理想用户。这类工厂多为小批量、多品种生产,产线经常调整,固定轨道式自动化搬运设备改造成本高昂。如果是洁净车间版本的智能跟随车,低发尘车体、无多余碎屑结构,能够在洁净区域转运精密零件、计量器具、校验工装,避免人工推车带来的扬尘与磕碰风险;轻量化、灵活转向的特性,也适配狭窄工装通道,保护高价值精密工件。
新能源制造工厂,包括动力电池、储能组件、风电零部件生产企业,适合批量部署。动力电池车间物料流转节奏快,耗材、工装更换频繁,人员拣选转运任务重;风电塔筒、法兰零部件车间,作业点位分散,人工推送重载物料车劳动强度大。智能跟随车可以配合仓管员完成耗材拣选转运,实现库内、产线一体化随行配送,缓解招工难、一线体力负荷大的痛点,配合 WMS、MES 打通物料流转数据。
除此之外,还有两类容易被忽略,但投入回报很快的工厂。一类是多品种机加工、通用装备制造车间,刀具、工装、量具流转量大,经常需要把待校扭矩工具集中送到校验点位,跟随车可以完成批量工具转运、集中配送校验;另一类是仓储面积大、拣选任务繁重的配套加工厂,车间与仓库连通,仓管员拣货时,跟随车同步承载物料,告别长时间手动推车,降低劳损与碰撞安全隐患。
那么什么样的工厂暂时不优先考虑?如果是工序高度固定、物料单一,已经拥有成熟自动化输送线;或是以超大件、超重型工件长期转运为主,更适合重载 AGV;还有通道极窄、人流车流极度混乱且无法划定作业路线的车间,引入前需要先做现场评估。
判断是否适合引入,除行业之外,还有几个通用标尺:一线搬运、工具配送人力占比偏高,员工长期负重推车;生产模式多批次、柔性强,不愿投入高额产线改造;对工具、物料流转有追溯需求,需要数字化记录;希望降低搬运磕碰、人员劳损等安全隐患。满足以上特征,智能跟随车就是性价比很高的轻量化自动化方案。
智能制造不一定从大规模产线改造起步。一台智能跟随车,从 “解放双手” 开始,把技工、仓管员从繁重的推车劳动里释放出来,把精力聚焦在装配、检验、调试等核心工序上。对于正在推进精益生产、数字化工具管控的制造企业,它是门槛低、见效快的物流升级选择。
扫一扫,分享到微信
