智能跟随工具车在汽车总装车间扭矩工具配送实战案例
在汽车总装车间,扭矩是决定整车装配品质的核心要素。底盘、车门、动力总成、座椅等工位,每一颗螺栓都需要使用标定合格的扭矩扳手,严格按照工艺要求完成拧紧。传统模式下,扭矩扳手、配套套筒、校验工装的流转大多依靠人工推送物料车,工具员往返于工具房、校验区与各个装配工位之间,不仅消耗大量人力,还容易出现工具送错、配送滞后、在用扳手超期未校验、台账追溯困难等问题。某整车制造总装车间引入智能跟随工具车,落地扭矩工具定向配送、回收、周转的全流程方案,为高精度装配的物料流转提供了可复制的实战样本。
该车间总装线包含多条并行工位,不同班次、不同工序对扭矩工具的型号、量程需求差异大,同时受 IATF 16949 体系约束,所有扭矩扳手必须留存完整校验记录,严禁超周期、未标定工具上线使用。改造之前,车间主要依靠工具管理员人工推车配送:早班开工前集中分发扳手,班次结束统一回收;遇到临时换型、工具故障、送检需求,需要专人跨线运送。长距离推送、频繁避让流水线转运设备,造成工具员工时被大量占用;高峰时段经常出现工位等待扳手,或者多把待校验扳手堆积在工具房,漏检风险居高不下,纸质记录也很难同步工具实时位置。
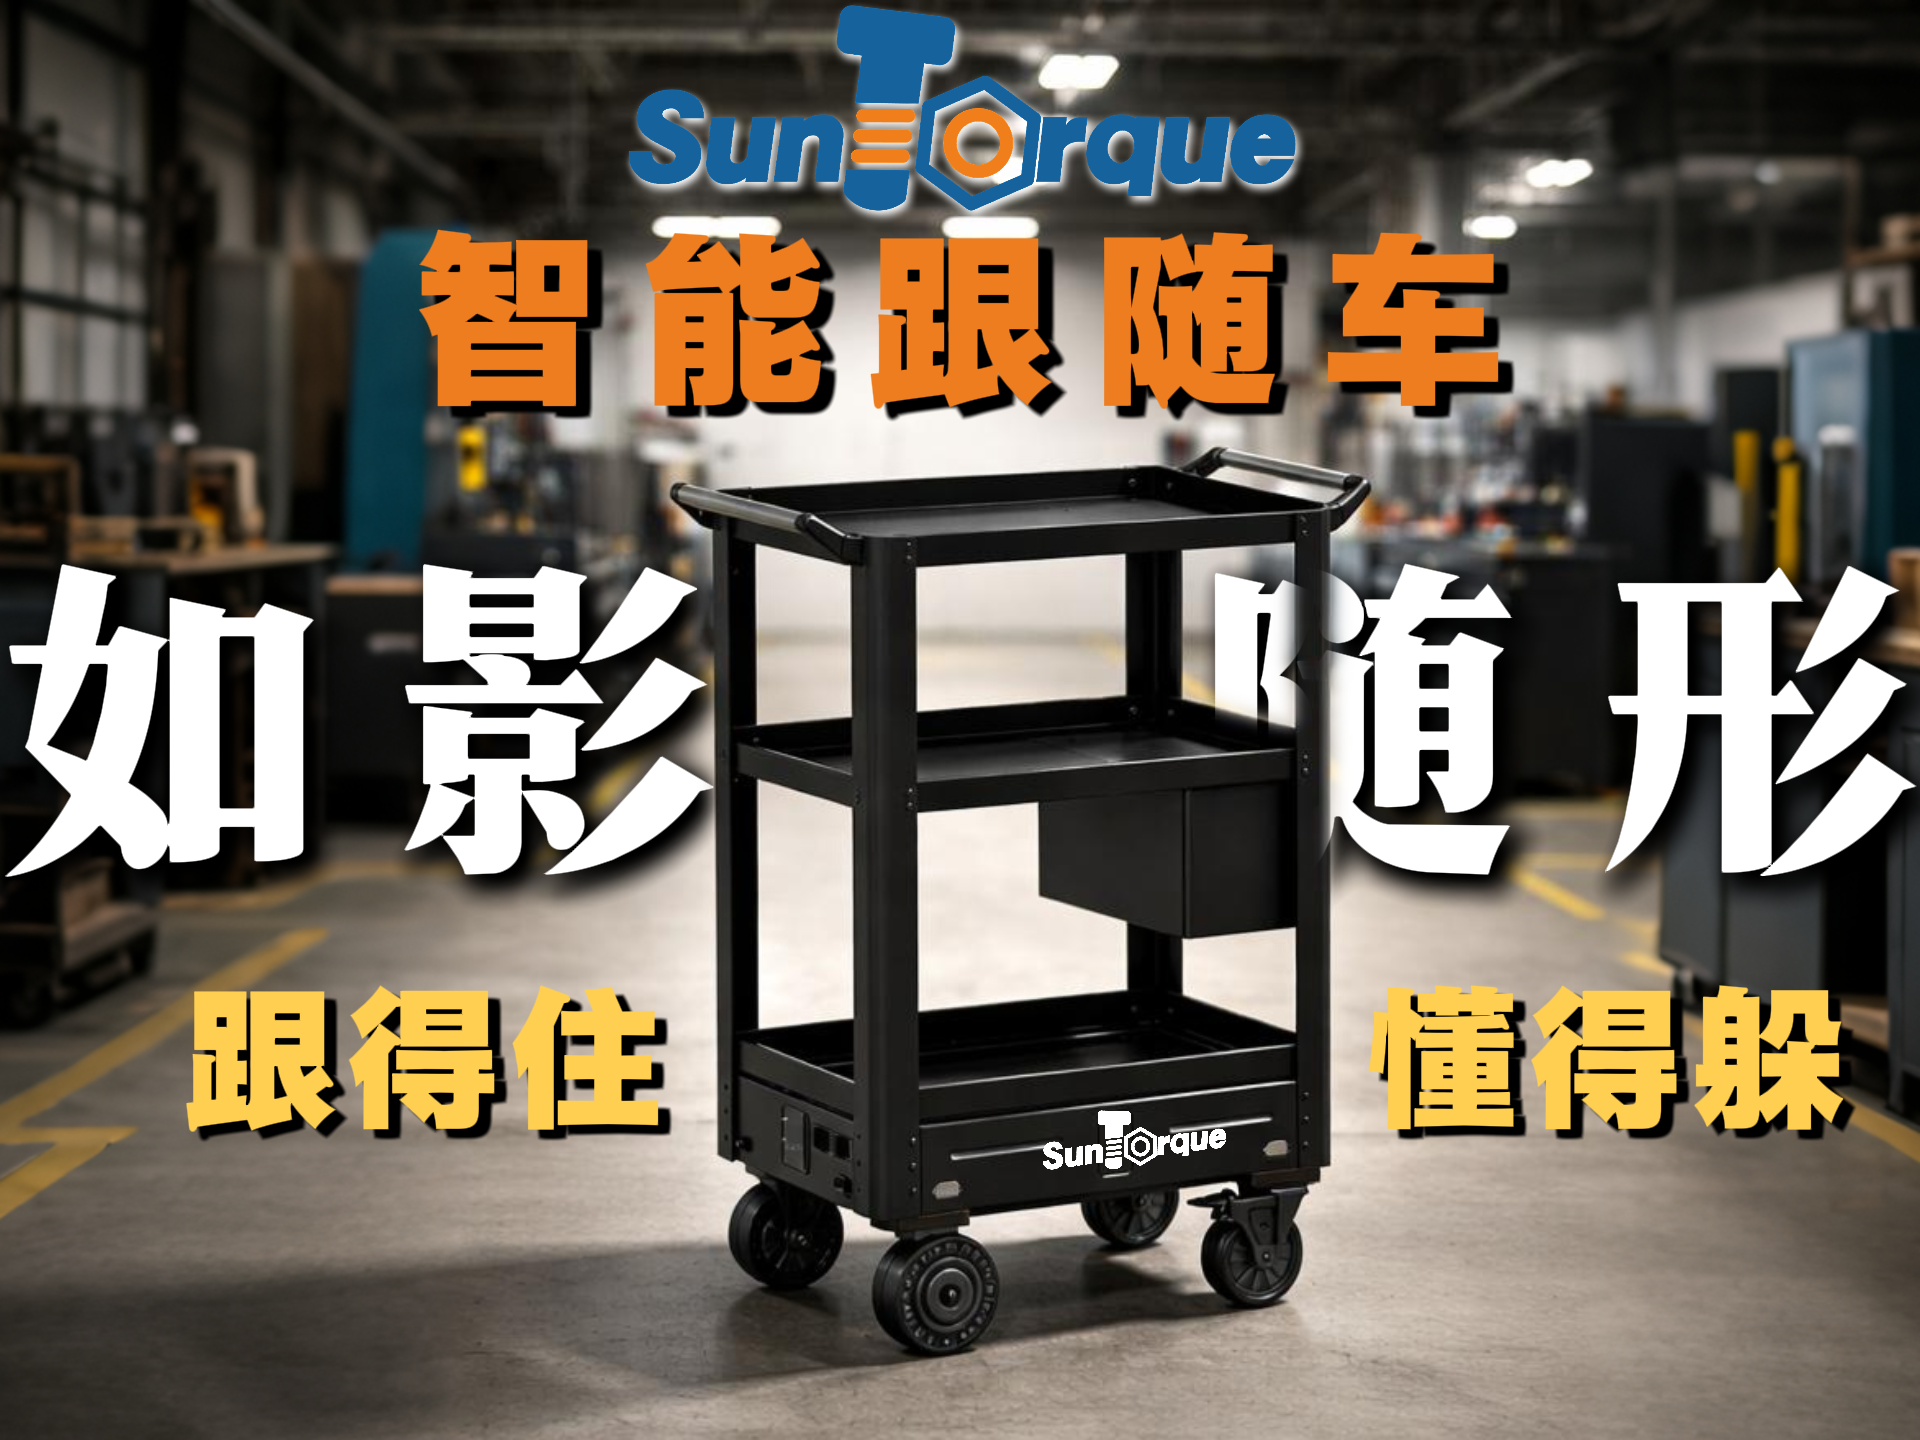
本次落地的智能跟随工具车,区别于固定轨道 AGV,无需对现有地面进行大规模改造。操作人员佩戴标识,车辆自动识别目标,跟随工具管理员沿总装通道行进;遇人员、工装、叉车挡路自动减速避让,窄通道、流水线夹缝区域也可以灵活通行。整车搭载分层锁定储物格,可分区放置定值扭矩扳手、可调扭矩扳手、备用套筒、标识卡,同时预留小型车载终端,绑定每一件工具的电子台账。
在实际作业流程中,这套配送体系形成了一套标准化闭环。每日开工,工具管理员根据 MES 下发的当日生产计划,在智能工具柜完成扳手领用,将分配至各个工位的扭矩工具放入跟随车的独立仓位,扫码绑定仓位与工位编号。管理员启动跟随模式,车辆随行配送至对应装配工位,交付时扫码确认领用,领用记录自动上传系统。当工位扳手达到校验周期、出现异常或者生产换型需要更换工具时,操作工发起回收申请,工具员驾驶跟随车抵达现场回收待检扳手,直接转运至扭矩校验区域;校验完成后的合格扳手,再由跟随车批量送回工具柜或者直接下发工位。对于少量临时急用工具,也可以由跟随车快速点对点配送,替代以往人工往返推送。
从现场运行数据来看,这套方案带来的改变十分直观。以往一名工具管理员单日大量时间消耗在推车行走,现在车辆自主跟随负重,管理员只负责拣选、扫码、交接,单次配送可承载更多扭矩工具,工具配送周转效率显著提升,工位等待工具的停机频次明显下降。同时依托车载扫码与数据联动,每一把扭矩扳手的领用、配送、回收、送检、归还全链路留痕,系统自动预警即将到期的扳手,从流转环节堵住超期使用的漏洞,满足质量体系对于工具追溯的硬性要求。车辆自带权限管控,只有授权人员可以启动跟随与解锁储物仓,避免非相关人员随意取用精密扭矩工具,降低工具丢失、错拿、磕碰损伤的风险。
落地过程中,项目团队也针对总装车间的复杂工况完成多轮优化。车间人流、物流交错,车辆跟随灵敏度经过调试,既不会轻易跟错路人,也不会因为轻微遮挡丢失目标;针对油污、粉尘环境,车体选用易清洁结构,储物隔层增加缓冲防护,保护精密扭矩传感器与扳手;同时对接车间现有 QMS、MES,配送记录与校验数据互通,不再需要工具员重复抄写台账。
当然,智能跟随工具车并不是用来完全取代人工,而是把人从 “负重转运” 这种低价值重复劳动中释放出来,让工具管理员把精力放在工具校验核查、工艺确认、异常处置上。这套实战案例证明,在汽车总装这类对装配精度、过程追溯、交付时效都有着严苛要求的场景,智能跟随工具车不只是一台转运小车,更是扭矩工具数字化管控链条上重要的流转载体。
对于众多正在推进车间数字化、精益化改造的整车及零部件工厂而言,该方案提供了轻量化选型思路:不需要投入高昂的自动化改造预算,就能打通扭矩工具从存储、配送、使用到校验回收的流转闭环,在降本减负的同时,夯实整车螺栓连接质量的管控基础。
扫一扫,分享到微信
