
在装配车间、零部件仓库、厂区巡检等场景里,物料配送一直是影响产线节拍的关键环节。很长一段时间,人工推车是小件物料、紧固件、工装工具配送的主流方式。随着轻量化智能物流方案普及,智能跟随车逐步走进车间,二者并非简单的 “快慢之分”,而是作业模式、效能稳定性、隐性成本的全方位差异。
人工推车模式下,作业人员需要兼顾两个动作:一是物料推拉转运,二是装配、拣选、点检等核心工序。往返推料、寻找通道、临时避让、物料上下车,都会挤占技工的有效作业时间。长时间持续推拉作业,体力衰减十分明显,上午和下午后半段的转运速度容易下滑;遇到高峰期多工位同时要料,还会出现配送排队、待料等情况。同时人工记录物料流转信息容易出现错送、漏送,一旦物料送错,返工、退换物料带来的间接耗时,往往比单次搬运耗时更高。狭窄工位、多障碍通道内,人工推车转向、避让也需要额外预留操作空间。
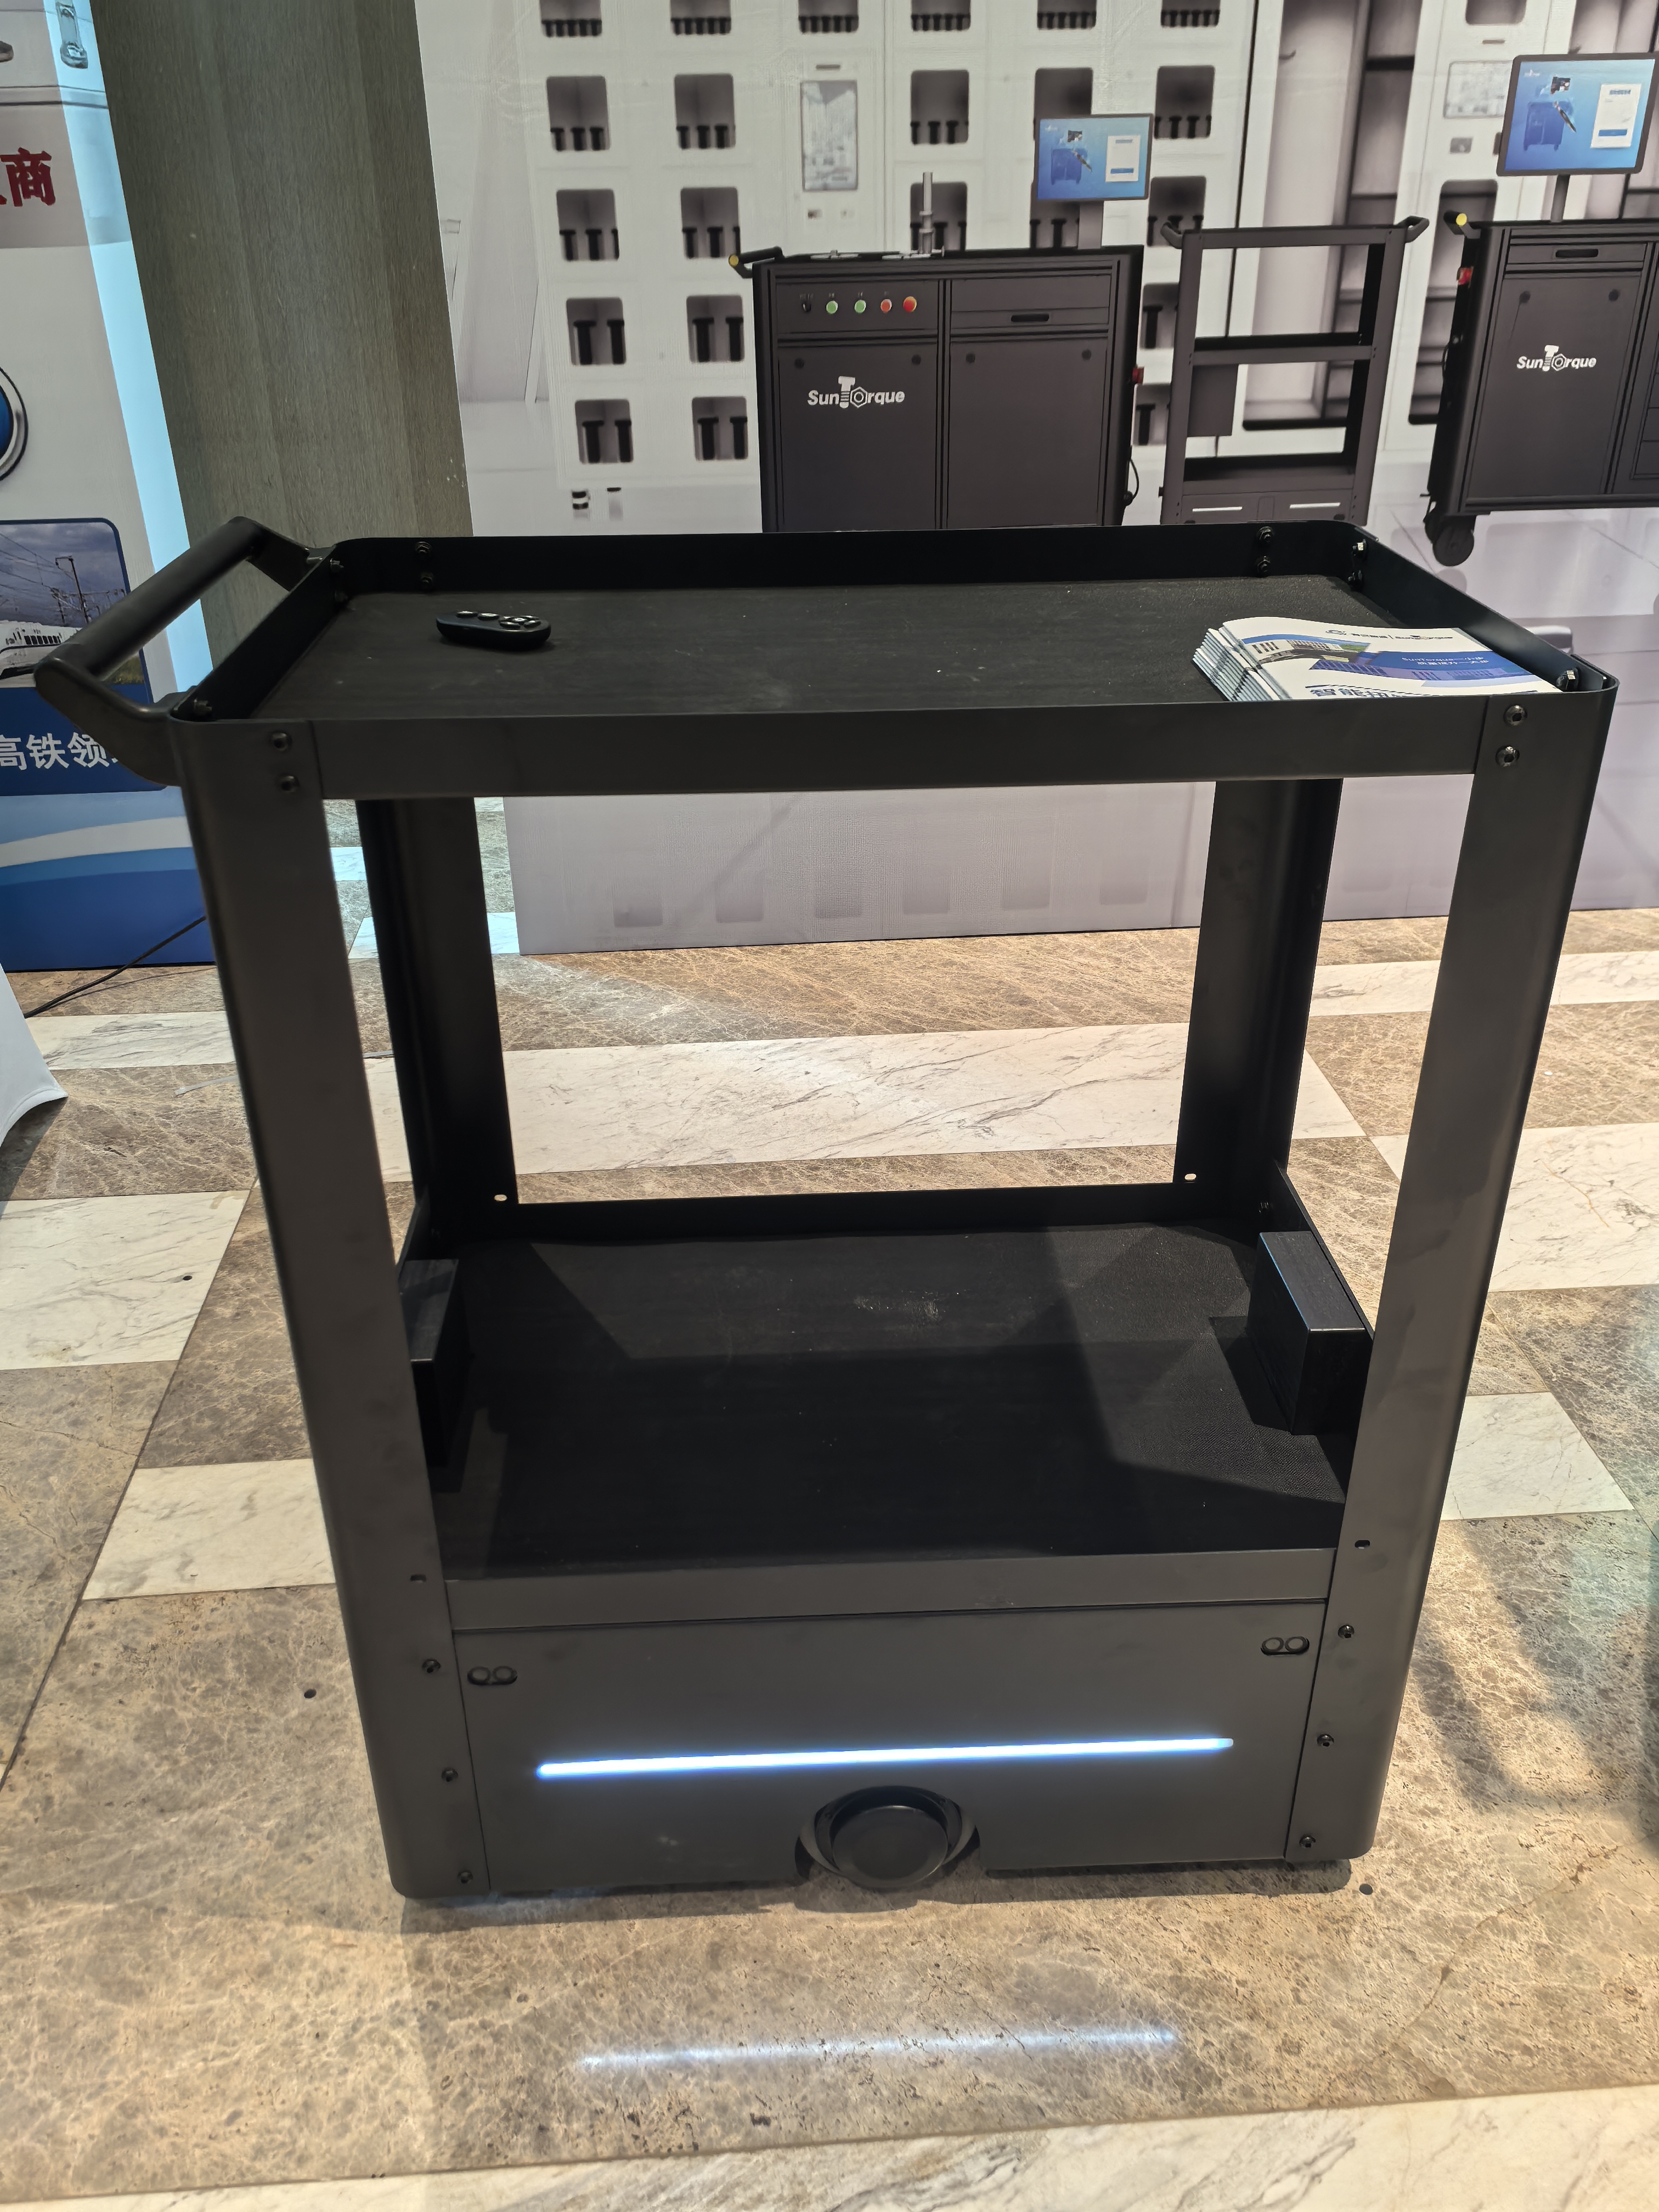
智能跟随车采用人机协同模式,跟随识别技工行进路线,自动跟随移动、自主避障,物料放置在车体上,不再需要人手持续推拉。技工完成拣料、装配动作之后,车辆同步随行,物料随人走,减少人员往返取料、送料的空跑路程。在装配场景中,技工不需要来回往返物料区,有效作业时长得到释放。车辆的作业节奏不受体力疲劳影响,连续作业状态相对稳定,可适配多批次、小批量、点位分散的物料配送需求,和跟随拣选、工位随送的场景高度契合。
从直接转运效率来看,同等距离、同等载重条件下,单次移动速度差距并不夸张。真正拉开差距的,是有效工时利用率。人工推车模式中,技工大量精力消耗在推拉、往返转运这类低附加值动作上;智能跟随车把转运动作交给设备,人员重心放在装配、检测、质量管控等核心工序。不少落地案例显示,引入智能跟随方案后,一线人员日均无效行走距离明显缩减,工位物料等待时长得到压缩,整体工序流转效率有可观提升。
除了工时,安全与管理维度的差异同样影响综合效率。人工推车在车间通道转弯、交汇时,存在剐蹭物料、碰撞设备的风险,一旦发生磕碰,会造成物料损坏、现场停工处置。智能跟随车搭载多组安全感知模块,检测到障碍物、行人时自动减速或者停止,降低现场碰撞风险,减少意外带来的生产中断。部分机型支持作业数据记录,物料配送时间、点位、流转记录自动留存,便于生产追溯,减少人工台账登记的工作量,适配 IATF16949 等制造体系的管控要求。
当然,两种方案各有适配边界,不存在单一方案适配所有工况。人工推车投入门槛低、灵活性强,在物料极少、点位固定、使用频次很低的场景,依旧具备实用价值。而面对多工位流动配送、紧固件批量随工补给、仓库拣选随行转运、厂区多点巡检带载等高频动态场景,智能跟随车的优势会逐步放大。
企业选型时,不能只对比单次搬运速度,建议结合每日配送频次、工位分布、物料规格、人员配置综合测算。如果现场痛点集中在技工来回跑料、体力消耗大、物料供给不及时,智能跟随式的人机协同方案,会是轻量化升级的可选路径,不用对车间做大规模改造,就可以逐步释放现场的作业潜能。